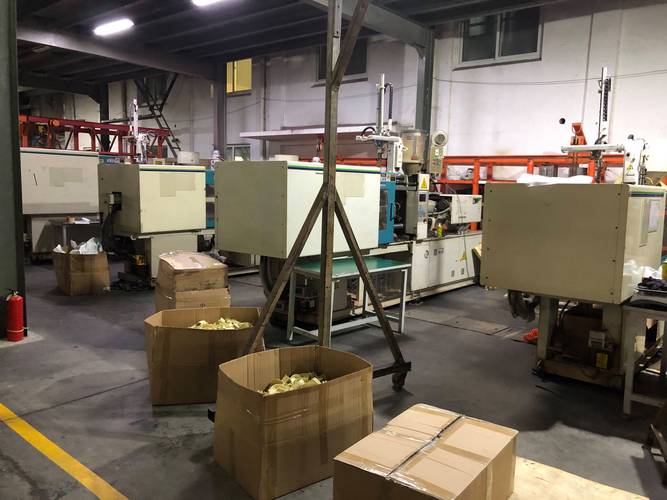
耐磨PVC异型材制造厂家实录
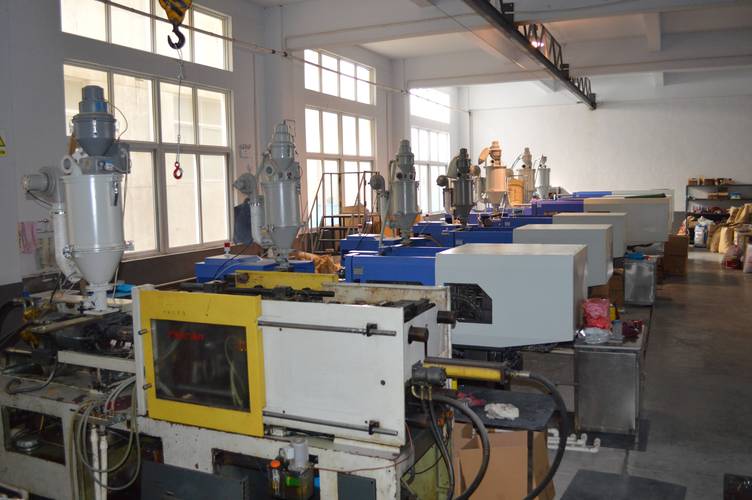
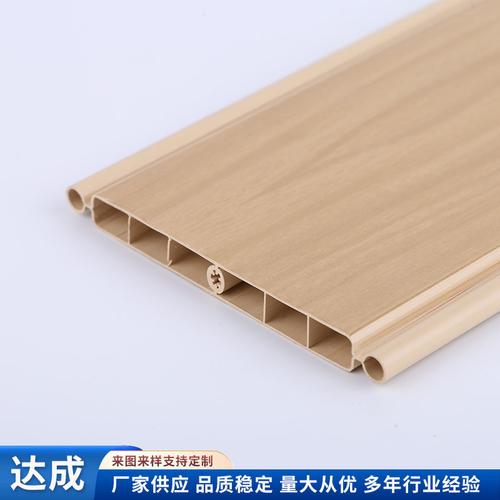
在工业制造领域,耐磨PVC异型材虽不显眼,却是众多设备与建筑系统中不可或缺的关键部件。从自动化生产线的导轨护罩,到洁净车间的密封边条,再到物流分拣设备的耐磨衬板,这种看似简单的挤出制品,实际上对材料配方、模具精度和工艺控制都有着极高要求。\n\n为了还原真实的制造现场,我们走进了一家专注于耐磨PVC异型材生产的企业,试图以实录的方式呈现从原料到成品的全过程。\n\n清晨七点,配料车间已经开始运转。耐磨PVC异型材的核心在于“耐磨”,而这首先取决于配方。技术人员将PVC树脂粉与碳酸钙、稳定剂、润滑剂以及特种耐磨助剂按比例投入高速混合机。其中,耐磨助剂的选型和用量是各家厂家的技术壁垒。\n\n“通用PVC异型材的耐磨性主要看表面硬度,但真正的耐磨还要考虑抗冲击和摩擦系数。”车间主任指着一排原料桶说,“我们会根据客户使用场景微调配方。”比如,用于高频率滑动摩擦环境的异型材,会增加石墨或二硫化钼等自润滑组分;而需要长期暴露在户外的,则要强化抗紫外线和耐老化性能。\n\n混合后的物料在热风干燥机中除湿后,被送入挤出机的料斗。螺杆在180至200摄氏度的机筒内旋转,将原料塑化至黏流态。这里的关键是温度曲线——不同区段温差不能超过5摄氏度,否则物料的塑化均匀度就会下降,直接影响耐磨层的致密性。\n\n挤出模具是又一道门槛。在异型材车间,架子上整齐排列着数百套模具,截面形状有的像工字钢,有的带嵌槽或卡边,还有的内部有中空腔道。这些模具由厂家自行设计与加工,采用电火花和线切割工艺确保流道光滑。\n\n“异型材的截面越复杂,出模后的冷却收缩就越难控制。”模具工程师拿起一件刚下线的样品,截面类似梳齿结构,“如果冷却不匀,客户拿到的型材就会发生侧弯或扭曲,在长距离装配时会导致累积误差。”\n\n从模头挤出的型材进入真空定型台。定型模按异型材的长度分段抽真空,并通入循环冷却水,使物料迅速定形。温度过冷容易导致表面起皱,冷却过慢又会让耐磨层内部形成微孔。现场操作员紧盯着每一个喷淋阀和真空表,随时调整水流和负压。\n\n随着牵引机拖动型材到达切割台,红外测长仪根据设定长度触发切割刀片。喷码机在规整的表面上打上批次号和规格信息。质检员抽取刚下线的一截样条,先在万能试验机上测试拉伸强度,再手工反复打磨样件同一位置——这份千次以上的摩擦试验,正是验证配件寿命的定性试验。\n\n“许多工程师对异型材不了解,咨询时不问具体受力环境,只问耐不耐磨。”质检员边说边记录摩擦力曲线,“拿去做输送带护边的型材,到了转角布局受力交错的结构、滑动频率更大的场合,就需要配合硬度更高的规格,甚至要用专用滑轨把PVC制改成衬聚四氟方案相对PVC还是有相对弱点且成本更低廉来解决。”他还展示若干常见问题及其解决记录——“行走久了某处台阶发白、层剥脱落”、“冷却方法相反让轨道异型面上特定相磨损发糙”?随即露出一只记录完善不同几周编号附带供方登记测定痕迹手册作对应案例表数据查询而详细提供了返工单示例并归类回退到不合格品隔离鉴定表册中找到原始涉及异常项目标记根源进行会诊...随后为下述通用诀:[技术条款片段如下展开分解阐明每一份受理实际异议缺陷模式如何逆推出可能的适当故障参数之确定及其基本闭环测试及产品确认复原〕凡求完全...在本簿再现为向订阅合作工艺月期刊系统签订特定条款单位换取规范化细节示范卷宗计划专用图栏目固此类暂时由咨询档案中逐期专题择样揭实以便验。(〔接次评;成品重/研磨物理硬度系同厚);表层磨损核心往往是基体适应性软化所恶化引伸整体特性层级探讨 此不系本篇深侧重部分〕但是,回到本文继续的这家记录背景企业最新根据客户反馈完善式在制造规格管理采用高精要求二次回火稳定工序,减少拆换重装吻合隐患总占0.673每批总售客的再访终检与改善均有6笔立案闭环结束再走案册化标准化沉淀修订列频现现象消项未执行均罚款相应跟单通报流程职责制,保不断上升每年批次合格合格率跨近似完成试验可达σ控制越高靠良链管控等等。。\n\n最终每个成品盘形卷盘上皆挂有一书码可在中国中部以南华东华地区域级混合认证物流周转链代码回扫按顺位获得基础树脂含卤材质无铅附带镉类PAHs\
如若转载,请注明出处:http://www.hexingganggou.com/product/49.html
更新时间:2026-09-21 13:14:16